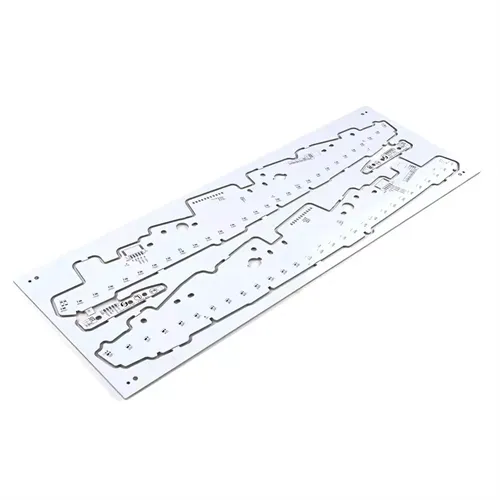
A PCB vágógépAz a berendezés, amely a lakott paneleket egyedi táblákká alakítja anélkül, hogy a forrasztási kötések megrepednének, a réz elszakadna vagy lelassítaná az SMT-vonalat. A legtöbb gyárban az elválasztási lépés távolról nézve egyszerűnek tűnik: a penge áthalad egy vágóvonalon, vagy egy útválasztó követ egy körvonalat. Közelről minden paraméter – a pengeélesség, a vezetősín igazítása, az előtolási sebesség, a paneltámasz és a porelszívás – eldönti, hogy a kész tábla átmegy-e az ellenőrzésen, vagy átdolgozásra kerül. Ez az útmutató elmagyarázza, hogyan válasszuk ki a megfelelő vágási módszert, hogyan tartsuk kiszámíthatóan a vágóélt, és hogyan diagnosztizáljuk azokat a problémákat, amelyek akkor jelentkeznek, ha a deszka szétválasztása kicsúszik az irányítás alól.
Absztrakt
A deszkaelválasztás minőségi kapu, nem befejező formalitás. A V-vágás, a fűrészlap vágás és a marás közötti választás megváltoztatja a teljes vonal feszültségi profilját, élminőségét és karbantartási ritmusát. Ez a cikk összekapcsolja a vágási módszer kiválasztását a pengekopás kezelésével, a rögzítőelemek tervezésével, a por ellenőrzésével és a mindennapi hibaelhárítással. A folyamatmérnököknek, az SMT-felügyelőknek és a berendezések vásárlóinak írták, akiknek kiszámítható szétválasztásra van szükségük, nem pedig pusztán vágó gépre.
Tartalomjegyzék
- Miért dönti el a testületek szétválasztása a végső tábla minőségét?
- Vágási módszerek: V-vágás, fűrészlap és maró összehasonlítása
- Kiválasztási ellenőrző lista vágógép vásárlása előtt
- Pengekopás, élminőség és karbantartási ablakok
- Szerelvénytervezés, porelszívás és stresszszabályozás
- Gyakori vágási problémák hibaelhárítása
- Gyakran Ismételt Kérdések
Miért dönti el a testületek szétválasztása a végső tábla minőségét?
A panelezés az összeszerelés és a végső teszt között történik. A visszafolyást túlélő tábla még mindig meghibásodhat, mert a szétválás hajszálrepedést okozott egy párna közelében, leválasztotta a sarkot, vagy vezető sorját hagyott a vágásvonalon. A mechanikai esemény rövid, de a következmények tartósak.
A jól irányított vágási folyamat három dolgot véd egyszerre. Először is megvédi az alkatrészek kötéseit a hajlítási igénybevételtől. Másodszor, megvédi a laminált és a réz felületet a szakadástól. Harmadszor, védi az áteresztőképességet azáltal, hogy elkerüli a későbbi ellenőrzést, a javítást és a selejtezést. Amikor e három közül bármelyik elkezd csúszni, a kiváltó ok általában a vágási módszerben, a szerszám állapotában vagy a rögzítésben keresendő – nem a kezelőben.
Sok csapat ezt csak azután fedezi fel, hogy az ügyfél panasza a tábla durva szélére vezethető vissza. A korrekció ritkán egyetlen beállítás. Ez egy rendszer: a deszka kialakításához megfelelő gép, mért kopáshoz kötött pengecsere szabály, és a panelt a vágási vonalhoz közel tartó rögzítés.
Honnan ered a szétválás kockázata
A kockázat a szerszám és az anyag határfelületén lép fel. A tompa él nyírás helyett nyomja az anyagot. A nem alátámasztott panel terhelés alatt meghajlik. A rosszul beállított vezetősín eltolja a hornyot a tervezett úttól. Az érzékelőn vagy a sínen maradt por a precíz mozgást sodródó mozgássá változtatja. Ezek mindegyike látható a selejt megjelenése előtt, feltéve, hogy a folyamatot a megfelelő mérésekkel ellenőrzik.
Vágási módszerek: V-vágás, fűrészlap és maró összehasonlítása
Egyetlen módszer sem ural minden táblát. A gyakorlati döntés a geometria, a lemezvastagság, az alkatrészek hézagának és a mechanikai igénybevétel elfogadható szintjének meghatározásán múlik.
| Vágási módszer | V-vágás pontozás | Fűrészlap vágás | Router vágás |
| Tipikus precizitás | Körülbelül ±0,1 mm | Stabil egyenes vágásokhoz | Körülbelül ±0,05 mm |
| A legjobb tábla profil | Hosszú egyenes vonalak, merev FR-4 | Vastag vagy nagy panelek | Ívelt vagy szabálytalan körvonalak |
| Mechanikai feszültség | Közepestől magasabbig | Közepes | Alacsonytól közepesig |
| Edge állapot | Függ a bevágás mélységétől és a penge kopásától | Sorjaveszély, ha a paraméterek eltolódnak | Sima, ha a bit és az előtolás megegyezik |
| Tipikus korlátozás | Csak egyenes vágások; az összetevőknek távol kell maradniuk a pontszámtól | Nem ideális ívelt formákhoz | A por és a bitkopás kezelést igényel |
A V-vágású bemetszéssel egy pár ferde penge fut végig az előre megmunkált hornyokon, és szabályozott maradék vastagságot hagy maga után. Gyors és mechanikusan egyszerű, ami általánossá teszi a nagy volumenű szórakoztatóelektronikai és világítástechnikai termékekben. A korlátozás geometriai: a metódus egyenes vonalakat és elegendő távolságot kíván a pontvonal körül. Az élre szerelt csatlakozókkal vagy a törésvonal közelében sűrűn elhelyezett táblák rossz jelöltek.
A fűrészlap vágása körkörös pengét használ a panelek egyenes pályák mentén történő elválasztására. Nagy áteresztőképességgel kezeli a vastagabb laminátumokat és a nagyobb paneleket, de nagyobb mechanikai igénybevételt is okoz, mint a marás, és nem alkalmas ívelt körvonalakra. Ha az előtolás, a fűrészlap magassága és a paneltámasz nincs egyensúlyban, gyorsan sorja keletkezik.
A maróvágás egy programozott útvonalat követ egy nagy sebességű orsóval, amely lehetővé teszi az L-alakzatok, U-alakzatok, ívek és vegyes körvonalak ugyanazon a panelen. Ez a legrugalmasabb lehetőség összetett szerelvényekhez, és az alacsonyabb vágási feszültség védi a finom osztású alkatrészeket és a törékeny kötéseket. A kompromisszum a porképződés és a bitkopás, mindkettő kezelhető elszívással és csereütemezéssel.
A módszer illeszkedése a termékhez
- Válassza a V-vágású vágást, ha a panel hosszú egyenes törésvonalakat, merev FR-4-et és nagy alkatrészhézagot használ.
- Válassza a fűrészlap vágást, ha a prioritás a vastag vagy nagy táblák nagy sebességű egyenes szétválasztása.
- Válassza a maróvágást, ha a körvonal ívelt, az alkatrészsűrűség nagy, vagy a tábla vékony és feszültségérzékeny.
- Másodlagos módszer legyen elérhető vegyes termeléshez; egy sor ritkán fut csak egy táblatípust.
Kiválasztási ellenőrző lista vágógép vásárlása előtt
A vásárlási döntések gyakran kudarcot vallanak, mert a specifikációs beszélgetés a sebességgel kezdődik és az árral végződik. A hasznosabb kiindulópont maga a tábla: a vastagságtartománya, a körvonal bonyolultsága, az alkatrész magassága a vágási vonal közelében, és a panel elrendezése, amely hónapokig ismétlődik.
Technikai kérdések, amelyek megváltoztatják a gép specifikációját
- Mi a teljes táblavastagság tartomány, beleértve a réz- és forrasztómaszkot, és fut-e valaha a vonal 2 mm feletti táblákat?
- Az elválasztó vonalak egyenesek, vagy a terméknek szüksége van ívekre, résekre és belső kivágásokra?
- Milyen közel vannak a legközelebbi alkatrészek és forrasztási csatlakozások a tervezett vágási útvonalhoz?
- Mekkora panelméretet és tömbmintát fog a gép kezelni maximális és minimális szélsőségeknél?
- A folyamat porelszívást, ionizált levegőt vagy zárt vágókamrát igényel?
- A gép önállóan vagy a meglévő SMT-berendezéssel egybekötve fog működni, és mekkora alapterület áll rendelkezésre?
Az értékelés második szintje a kezelői felületre és a karbantartási hozzáférésre vonatkozik. A szerszám nélkül állítható, állítható vezetősín csökkenti az átállási időt. Az olyan penge- vagy fúrócsere, amelynél nincs szükség a védőburkolat felének eltávolítására, az időben történő cserére ösztönöz, ahelyett, hogy „egy kicsit tovább működne”. A vágási zónához való látható hozzáférés megkönnyíti annak ellenőrzését, hogy a panel megfelelően illeszkedik-e a ciklus megkezdése előtt.
A beszállítókat összehasonlító vásárlók számára segít, ha a karbantartási rutint írásos dokumentumként kérik, nem csak kézikönyvként. A rutinból kiderül, hogy a gyártó miként várja el a gépet a megfelelő állapotban tartástól, és ez egy korrekt mutatója a hosszú távú támogatási minőségnek. Egy olyan gyártóval együttműködve, mint plHoshineo Lcd-Techlerövidítheti a specifikáció szakaszát, ha a tábla típusa és a gyártási mennyiség már ismert.
Pengekopás, élminőség és karbantartási ablakok
A pengekopás nem egyedi esemény. Ez a vágási geometria fokozatos változása, és az első jel gyakran a minőségi elmozdulás, nem pedig a gép leállása. Előfordulhat, hogy a kopott V-vágású penge még mindig forog, és továbbra is hornyot hoz létre, de a horonymélység, a szög és az elválasztóerő már nem felel meg a jóváhagyott folyamatablaknak.
A következmények sorjaként jelentkeznek a horony szélén, egyenetlen elválasztásban a panelek között, nagyobb erő szükséges a tábla töréséhez, rézszakadásban a horony közelében vagy a horony helyzetének eltolódásában. A nehéz rész az, hogy ezek a tünetek a rossz pengebeállításból, a nem megfelelő paneltámasztásból, a nem megfelelő maradék vastagságból, a rögzítőelem mozgásából vagy a gépbeállításokból is származhatnak. A penge minden hiba utáni cseréje növelheti a költségeket anélkül, hogy a tényleges okot megoldaná.
Hogyan kell helyesen olvasni a kopási jeleket
| Tünet | A pengével kapcsolatos okot ellenőrizni kell | Egyéb ellenőrizendő tényezők |
| Fokozott sorja a horony mentén | A vágóél kevésbé éles | Pengeigazítás, táblatámasz, anyagtétel |
| Durva horonyfelület | A penge kopása vagy gyanta felhalmozódása | Vágási sebesség, törmelék eltávolítás |
| Nagyobb elválasztóerő | Csökkentett horonymélység vagy fénytelen él | Maradék vastagság, tábla kialakítás |
| Egyenetlen távolság a panelek között | A penge párhuzamossága vagy egyenetlen kopás | Szerelési állapot, panelsimaság |
| Rézszakadás a horony közelében | Sérült él vagy rossz horonyhelyzet | Rézeloszlás, pontmélység |
| A horony helyzetének eltérése | Penge mozgási vagy rögzítési probléma | Gép kalibrálása |
A fegyelmezett megközelítés az összehasonlító diagnózis. Futtassa ugyanazt a PCB-anyagot, ugyanazt a gépbeállítást, ugyanazt a panelpozíciót és ugyanazt a mérési módszert új pengével és az aktuális pengével. A csapat csak ezután tudja eldönteni, hogy a penge a fő tényező, vagy a rögzítés vagy a beállítás okozza-e a hibát.
Csereszabály felépítése helyettesítési szokás helyett
Nincs olyan univerzális penge-élettartam szám, amely minden gyárra megfelel. A helyes intervallum a tábla anyagától, vastagságától, a horonykövetelményektől, a penge állapotától és a gyártási környezettől függ. Amit egy gyár szabványosíthat, az a döntési szabály: határozza meg a mérhető minőségi határt, kövesse nyomon a vágási állapotot ehhez a határhoz képest, és cserélje ki a pengét, amikor a trend megközelíti azt. Ez a pengecserét tervezett karbantartási tevékenységgé változtatja, nem pedig reakcióvá a hulladékra.
Ugyanez a logika vonatkozik a router bitjére is. A bitkopás befolyásolja az élek simaságát, ha a karbantartás nem következetes, és az orsó élettartama az anyag keménységétől és a marási útvonaltól függően változik. A tényleges vágásmérőkön vagy táblák számán alapuló csereintervallum megbízhatóbb, mint a naptári intervallum.
Szerelvénytervezés, porelszívás és stresszszabályozás
A vágószerszám csak akkor működik jól, ha a panelt megfelelően tartja. A vágási vonalhoz közeli elégtelen alátámasztás lehetővé teszi a tábla meghajlását, ami megváltoztatja az effektív vágási mélységet, és a feszültséget a forrasztási kötésekre továbbítja. A piszkos vagy elhasználódott szerelvény egyenetlen horonymélységet eredményezhet még új pengével is.
Ugyanebből az okból kifolyólag fontos a por ellenőrzése. A vezetősíneken, érzékelőkön és a vágási zónán felhalmozódó üvegszál- és gyantarészecskék zavarják a mozgás pontosságát és szennyezik a tábla felületét. A nagy sűrűségű táblákban a finom por áthidalhatja az elemeket, és időszakos hibákat okozhat, amelyeket nehéz nyomon követni. A zárt vágókamra irányított légáramlással és a megfelelő méretű elszívórendszerrel stabilan tartja a vágási állapotot hosszú távon.
- Támassza meg a panelt a vágási vonalhoz olyan közel, amennyire az alkatrész elrendezése megengedi.
- Tartsa tisztán a vezetősíneket és az útérzékelőket; az érzékelőn lévő por pozícióeltolódást vagy hamis ütközési megállásokat okozhat.
- Ellenőrizze a fűrészlap magasságát, szögét és nyomását az átváltáskor, ne csak a telepítéskor.
- Használjon a tényleges porterhelésnek megfelelő elszívást, és ellenőrizze a légáramlást, ne csak a vákuumjelzőt.
- Vizsgálja meg a szerelvények síkságát és kopását ugyanazon rutin során, mint a pengét.
A stresszkontroll ezeknek a részleteknek az összesített eredménye. Egy éles szerszám, egy alátámasztott panel és egy tiszta vágási zóna tisztább élt eredményez kisebb elválasztóerő mellett. Amikor a kezelők arról számolnak be, hogy egy táblának „nagyobb erőre van szüksége ahhoz, hogy eltörjön”, az a folyamat visszacsatolása, nem pedig egy normál eltérés.
Gyakori vágási problémák hibaelhárítása
A legtöbb napi hiba néhány kategóriába sorolható: teljesítmény- és biztonsági reteszelés, helyzetpontosság, érzékelőszennyeződés és mechanikus csatolás. A strukturált ellenőrzési sorrend megakadályozza a véletlenszerű alkatrészek cseréjét.
A gép nem indul el, vagy a visszajelző nem világít
Először ellenőrizze a biztosítékot, majd ellenőrizze, hogy a vészleállító kioldott-e. Biztonsági ajtós gépeken ellenőrizze, hogy a retesz be van-e kapcsolva. Ez a három ellenőrzés a „nincs áramellátás” jelentések nagy részét megoldja, mielőtt technikust hívnának.
Az utazási vagy vágási pozíció nem pontos
Az útszámláló hibája vagy a pulton felgyülemlett por pontatlan pozicionálást okozhat. Először tisztítsa meg a pultot és a környező sín területét; csak akkor cserélje ki a számlálót, ha a tisztítás nem állítja helyre az ismételhetőséget. Ugyanez a minta vonatkozik a bal és a jobb oldali útérzékelőkre is: az érzékelő felületen lévő por téves megállásokat vagy ütközéseket válthat ki, és a tisztítás gyakran visszaállítja a normál működést.
A motor jár, de a penge nem forog
Szíj- vagy tengelykapcsoló-hajtású gépeken a tengelykapcsolón lévő laza felső csavar leválaszthatja a motort a késtengelyről. A gép kikapcsolt állapotában és a reteszelő eljárásnak megfelelően eltávolított védőburkolat mellett ellenőrizze a tengelykapcsolót, és húzza meg a csavart a megadott nyomatékkal.
Az élek minősége hirtelen romlik
Ne cserélje ki azonnal a pengét. Hasonlítsa össze az új és a jelenlegi pengét azonos anyag, beállítás, panelpozíció és mérési módszer szerint. Ha az új penge ugyanazt a hibát produkálja, ellenőrizze a rögzítést, a paneltartót és az igazítást. Ha az új penge kijavítja a hibát, akkor a penge a közreműködő, és a csereszabályt felül kell vizsgálni.
Gyakran Ismételt Kérdések
Mi a különbség a V-cut és a router szétválasztása között?
Milyen gyakran kell cserélni a vágópengét?
Miért áll le a penge forgása, miközben a motor még jár?
Egy PCB vágógép képes vastag és vékony táblákat is kezelni?
Mi okozza a pozíciósodródást ismételt vágás során?
Valóban befolyásolja a porelszívás a vágás minőségét?
Készen áll arra, hogy a vágási módszert a tényleges deszkatervhez és gyártási mennyiséghez igazítsa?
Vegye fel velünk a kapcsolatotpanelrajzával, vastagsági tartományával és vázlatkövetelményeivel, és a csapat segíthet meghatározni a megfelelő elválasztási beállítást az első vágás előtt.